


Tapt voksinvesteringsstøpegods for biler
Tapt voksmetoden bruker først et voksmateriale blandet med bivoks, kolofonium og talg for å skjære ut produktet som skal støpes (vokstype), deretter helles gjørmen vasket ut av leire på vokstypen, dryss kvartssand, knuste plantefibre, sagflis (sagflisslagg) )Vent. Etter tørking, hell leire og gul gjørme for å blande gjørmen vasket ut, og dryss deretter sand.
Tapt voksinvesteringsstøpegods for biler inkluderer hovedsakelig følgende teknologiske prosesser: kjernefremstilling - voksformfremstilling - støping, voksing og brenning - smelting, støping og støping. Voksformen til gjenstanden som skal støpes er laget av voks, og den forberedte gjørmen påføres overflaten av voksformen eller helles med fin gjørme for å danne et gjørmeskall, og deretter blir overflaten av gjørmeskallet belagt med ildfast materiale materiale. Oppvarming og baking får voksformen til å smelte og flyte ut for å danne et hulrom, og deretter hell kobbervæske inn i hulrommet, og støpingen kan oppnås etter størkning.
produktbeskrivelse
Grunnleggende situasjon for tapte voksinvesteringer for biler:
1. Implementeringsstandarder: Selskapet implementerer strengt ISO9001 & TS 16949 sertifisering.
2. Produktmaterialestandarder: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Hovedprosesser: sandstøping, silikasolinvesteringsstøping, investeringsstøping av vannglass, skallstøping, avgrading, sandblåsing, maskinering, varmebehandling, lekkasjetesting, overflatebehandling, etc.
4. Tilgjengelig materiale:
Titanlegering, karbonstål, legert stål, rustfritt stål, gråjern, støpejern, støpestål, støpt aluminium, støpt kobber, etc. kan tilpasses etter kundens behov.
Produksjonsprosess
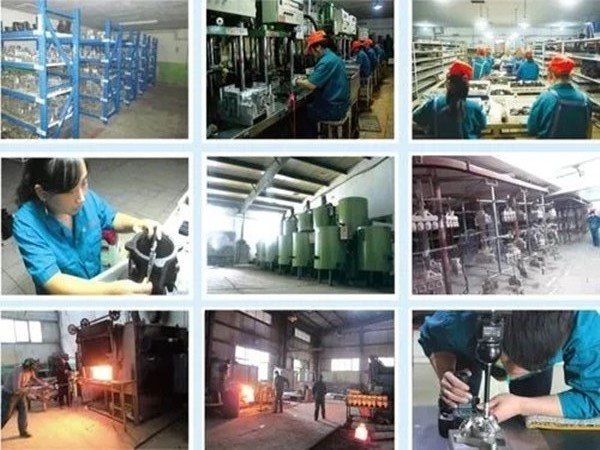
Tapt voksmetoden bruker først et voksmateriale blandet med bivoks, kolofonium og talg for å skjære ut produktet som skal støpes (vokstype), deretter helles gjørmen vasket ut av leire på vokstypen, dryss kvartssand, knuste plantefibre, sagflis (sagflisslagg) )Vent. Etter tørking, hell leire og gul gjørme for å blande gjørmen vasket ut, og dryss deretter sand. Etter gjentatte dannelse av skallet på voksformen, varmes skallet opp på bålet. Ved oppvarming smelter voksen til flytende tilstand og slipper ut av formen. Etter det sintres formskallet (det kan ikke keramiseres, så sintringstemperaturen er vanligvis ikke mer enn 800 grader), og deretter helles den smeltede metallvæsken inn i formskallet for støping. Etter avkjøling slås skallet av, og det støpte produktet er nøyaktig det samme som voksformen.
Tapt voksmetode er en presisjonsstøpemetode av bronse og andre metallgjenstander, som fortsatt brukes i moderne industri. Det er kjent at de tidligste gjenstandene støpt etter tapt voksmetoden i Kina tilhørte sen vår- og høstperiode, slik som kobberforbudet i graven til Chu i Xichuan, Henan, og det utsøkte håndverket indikerer at det ikke var originalen. produksjon. Når det gjelder produksjon av utsøkt og utsøkt, ga Chu det største bidraget, og æresplaten til Zenghou Yis grav er også den mest roste. Imidlertid er bruken av tapt voksmetoden ikke populær nok, og det er fortsatt ikke mange verk som er sett i dag. Dette har sammenheng med den begrensede mengden bivoks og den altfor kompliserte produksjonen. Kanskje er det også fordi effekten er fantastisk, men det er vanskelig å få frem en generell estetisk nytelsesforbindelse.
Vanligvis er sandstøping laget av treformer eller prototyper. Sandformene må lages i to halvdeler og deretter settes sammen. Formene skal kunne tas ut av halvparten av sandformene. Tapt voksmetoden trenger ikke å ta ut formen, så den kan støpe gjenstander med svært komplekse former. Moderne presisjonsstøping bruker veldig fin støpesand. Den lager også voksformer først, deretter sprayer den sanden på formene, og brenner sandformene ved høy temperatur for å lage veldig fine og komplekse former. Svært presise deler er direktestøpt, noe som eliminerer behovet for maskinering.
Den spesifikke prosessen med tapt voksstøping:
Tapt voksmetode, også kjent som "investeringsmetode", er en presisjonsstøpemetode for bronse og andre metallredskaper. Metoden er å bruke bivoks til å lage en støpemodell, og deretter bruke andre ildfaste materialer for å fylle gjørmekjernen og danne den ytre modellen. Etter oppvarming og baking er voksmodellen fullstendig smeltet og tapt, slik at hele støpemodellen blir et tomt skall. Hell deretter den smeltede væsken i den og støp den i redskaper. Redskapene støpt etter tapt voksmetoden kan utskjæres utsøkt og ha effekten av å hule ut.
Prinsippet for kinesisk tapt-voks-støpeteknologi stammer fra brenning-tap-metoden, som først ble sett i midten og slutten av Shang-dynastiet. Bronsestatuene og platene som er gravd ut fra graven til Marquis Yi fra Zeng i Suixian County, Hubei-provinsen, er de tidligste tapte voksstøpene kjent for Kina, og dateres fra det femte århundre f.Kr.

Tapt voksstøpeprosess
1. Modellfremstilling. Kunstnere eller formmakere lager originale modeller i voks, leire eller andre materialer. Voks og oljebasert leire er mer vanlig fordi disse materialene er mykere.
2. Inverter. Støp den originale modellen. Generelt er det en stiv ytre form pluss en mykere indre form, og den indre formen er den nøyaktige negative formen til den originale modellen. Den indre formen er vanligvis laget av lateks, uretangummi eller silikon og støttes av den ytre formen. Den ytre formen kan være laget av gips, men den kan også være laget av glassfiber eller andre materialer. De fleste former er laget av minst to deler, og under konstruksjonen plasseres noen avstandsstykker mellom delene for å la formene passe nøyaktig sammen igjen. Hvis det er lange, tynne seksjoner som strekker seg ut, har de en tendens til å kuttes fra den originale modellen og støpes separat. Noen ganger kreves det mange former for å gjenoppbygge den originale modellen, spesielt for store modeller.
3. Støpt voks. Når formen er ferdig, helles den smeltede voksen i den og ristes for å danne et jevnt belegg på innsiden, vanligvis omtrent 3 mm tykt. En annen metode er å fylle hele formen med smeltet voks og la den avkjøles til ønsket tykkelse er satt på overflaten av formen. Resten av voksen helles så ut igjen, og formen snus opp ned for å la vokslaget avkjøles og stivne. Ved å bruke denne metoden er det vanskeligere å kontrollere den totale tykkelsen på vokslaget.
4. Fjern voksen. Fjern den hule voksversjonen av den originale modellen fra formen. Formen kan gjenbrukes til å lage flere kopier, kun begrenset av formens holdbarhet.
5. Polert. Poler hver hule voksreplika, slett skillelinjene med et oppvarmet metallverktøy. Overflaten på voksmodellen må ikke ha noen defekter, den vil se ut som det ferdige produktet. Individuelt støpte voksmønstre kan nå varmes opp og grupperes sammen.
6. Åpne løperen. Voksreplikaen er laget til et trelignende vokstre som til slutt vil gi en bane for det smeltede støpematerialet til å strømme og tillate luft å unnslippe. Det er vanligvis en voks "kopp" som starter på toppen, og voksmønsteret er festet på forskjellige punkter med vokssøyler.
7. Dimensjonering. Vokstreet dyppes i en silikaslurry og deretter i sandstuck, eller krystallinsk silika av en viss kornstørrelse. Kombinasjonen av slurry og grit kalles en keramisk form. Tørk og gjenta prosessen til minst en halv tomme med belegg dekker hele delen. Jo større objektet er, desto tykkere må skallet være.
8. Brenn av. Det keramiske skallbelegget plasseres i en ovn, og varmen herder silikabelegget til et skall, smelter voksen og driver det ut. Den smeltede voksen kan gjenvinnes og gjenbrukes, men blir vanligvis ganske enkelt brent. Formen på den originale gjenstanden er nå innsiden av det herdede keramiske skallet, den negative formen som tidligere var okkupert av voks. Materøret er nå også hult.
9. Test. La det keramiske skallet avkjøles, og test deretter for å se om vannet renner fritt gjennom materen og eksosen. Sprekker eller lekkasjer kan repareres med tykk ildfast pasta. For å teste tykkelsen kan hull slås i foringsrøret og deretter lappes.
10. Helling. Varm opp skallet i ovnen for å forsterke lappen og fjerne all fuktighet, og plasser deretter munnen i en bøtte fylt med sand. Metallet smeltes i en smeltedigel i en ovn og helles forsiktig inn i skallet. Saken må være varm ellers vil temperaturforskjellen ødelegge den. De fylte skjellene avkjøles deretter.
11. Avforming. Foringsrøret ble slått av for å fjerne grovt støpegods. Metallporten kuttes også av og resirkuleres til neste støping.
12. Metallpolering. Til slutt slipes og poleres metallstøpen
Etter støpeprosess
1. Varmebehandling: gløding, karbonisering, temperering, bråkjøling, normalisering, overflatetempering
2. Prosessutstyr: CNC, WEDM, dreiebenk, fresemaskin, boremaskin, kvern, etc.;
3. Overflatebehandling: pulversprøyting, forkromning, maling, sandblåsing, fornikling, galvanisering, sverting, polering, blåning, etc.
Former og inspeksjonsarmaturer
1. Forms levetid: vanligvis semi-permanent. (bortsett fra tapt skum).
2. Leveringstid for støpeform: 10-25 dager (i henhold til produktstruktur og produktstørrelse).
3. Vedlikehold av verktøy og form: Zhongwei er ansvarlig for presisjonsdeler.
Kvalitetskontroll
1. Kvalitetskontroll: andelen defekte er mindre enn 0,1 prosent .
2. Prøver og prøvekjøring vil bli 100 prosent inspisert under produksjon og før forsendelse, prøveinspeksjon for masseproduksjon i henhold til ISDO-standarder eller kundekrav
3. Testutstyr: feildeteksjon, spektrumanalysator, gullbildeanalysator, trekoordinatmålemaskin, hardhetstestingutstyr, strekktestmaskin;
4. Gi ettersalgsservice.
5. Kvaliteten kan spores tilbake.
applikasjon
Mitt land begynte å bruke investeringsstøping i industriell produksjon på 1950- og 1960-tallet. Siden den gang har denne avanserte presisjonsstøpeprosessen blitt kraftig utviklet.
Tapt voksinvesteringsstøpegods for biler har blitt mye brukt i luftfart, biler, maskinverktøy, skip, forbrenningsmotorer, gassturbiner, telekommunikasjonsinstrumenter, våpen, medisinske instrumenter og skjæreverktøy og annen produksjonsindustri, og brukes også i produksjon av kunst og Håndverk.



Sende bookingforespørsel
